مدتی چاپگر سهبعدیام آنقدر قابلاعتماد بود که امیدوارم نگه دارد، اما آنقدر هم ناسازگار کار میکرد که مقدار زیادی فیلامنت هدر برود. یک قطعه بینقص از آب درمیآمد و قطعه بعدی با پیشآمدگیهای زبر، لایههای سست، تودههای پلاستیک یا رشتهکشی بهاندازه یک تار عنکبوت چاپ میشد. مدام پسکشیدن فیلامنت، خنککاری و حتی فاصله محور Z را تنظیم میکردم، اما خبری از بهبود نبود.
بعد تصمیم گرفتم از زاویه دیگری به مشکل نگاه کنم و معلوم شد تنظیمی که بیشترین تأثیر را دارد، دمای نازل است. کالیبرهکردن فیلامنت واقعاً موضوعی جدی است؛ اگر با دمای نادرست چاپ کنید، بسیار بیشتر از مقداری که صرف کالیبراسیون میشود فیلامنت هدر خواهید داد.
پیشفرضهای نرمافزار برش پیشنهادند، نه کالیبراسیون
بازه دمایی سازندگان، جایگزین عددی یگانه است
من هم مانند بسیاری از کاربران، کار را با دماهای پروفایلهای عمومی PLA و PETG در نرمافزار برش آغاز کردم. در مورد من، Bambu Studio برای چاپگر Bambu Lab A1 Mini دمای ۲۲۰°C را برای PLA و ۲۵۰°C را برای PETG برگزیده بود. آنقدر درباره فیلامنت تحقیق کرده بودم که بدانم این پروفایلهای عمومی کموبیش در محدوده تنظیمات درست قرار دارند؛ از سوی دیگر، برای آغاز چاپ بیش از حد هیجانزده بودم و چندان به این موضوع توجه نکردم.
این دماها نقطه شروع معقولی بودند، اما لزوماً برای فیلامنت، چاپگر یا سرعت معمول چاپ من مناسب نبودند. سازندگان بهجای یک مقدار همگانی، بازه دمایی اعلام میکنند؛ زیرا دمای ایدئال با ترکیب فیلامنت، آهنگ جریان، ارتفاع لایه، نوع نازل و سرعت تغییر میکند. حتی تغییری اندک در دما میتواند روانی عبور پلاستیک از نازل را بهطور محسوسی دگرگون کند.
همین موضوع توضیح میداد که چرا تنظیمات عمومی یکسان برای برندها و حتی رنگهای گوناگون فیلامنت نتایج متفاوتی دارند. برای نمونه، Prusa در راهنمای PLA خود دمای ۲۱۵°C را برای لایه نخست و ۲۱۰°C را برای لایههای بعدی پیشنهاد میکند، اما یادآور میشود که PLA سازندگان دیگر ممکن است به دمایی میان ۱۸۵°C تا ۲۳۵°C نیاز داشته باشد. عدد روی قرقره یک بازه آزمایشی است، نه تنظیمی ثابت.
پلاستیک را میسوزاندم و تنظیم پسکشیدن را مقصر میدانستم
پلاستیک داغتر روانتر میشود، اما دیگر بند نمیآید
در نگاه نخست، به نظر میرسید چاپهایم به خنککاری یا پسکشیدن بیشتری نیاز دارند. PLA میان بخشهای جدا از هم تارهای نازکی بر جا میگذاشت، جزئیات کوچک نرم و نادقیق به نظر میرسیدند و پیشآمدگیها رو به بالا خم میشدند. وضعیت PETG بسیار بدتر بود: رشته ایجاد میکرد، دور نازل رسوب میبست و گاهی تودهای سوخته روی قطعهای میانداخت که در غیر این صورت قابلاستفاده بود.
چاپ در دمای بالاتر، گرمانرمها را روانتر میکند و این ویژگی در سرعتها و آهنگهای جریان بالا سودمند است. بااینحال، پلاستیک برای جامدشدن به زمان بیشتری نیاز پیدا میکند؛ در نتیجه رشتهکشی افزایش مییابد و پیشآمدگیها افت میکنند. پایینآوردن بیش از حد دما نیز میتواند به خروج نامناسب مواد و پیوند ضعیفتر میان لایهها بینجامد.
این موازنه در PETG بهویژه آشکار است. این ماده معمولاً به گرمای بیشتری از PLA نیاز دارد، اما دمای بیش از حد میتواند تمایل طبیعی آن به تراوش را به کابوسی برای پاککاری تبدیل کند. کاهش دما رشتهکشی PETG را کمتر میکند، ولی اگر دما بیش از اندازه پایین بیاید، احتمال سستشدن لایهها وجود دارد.
حدسزدن را کنار گذاشتم و برج دما چاپ کردم
چاپگر، سرعت و فن یکسان؛ تنها دما تغییر میکند
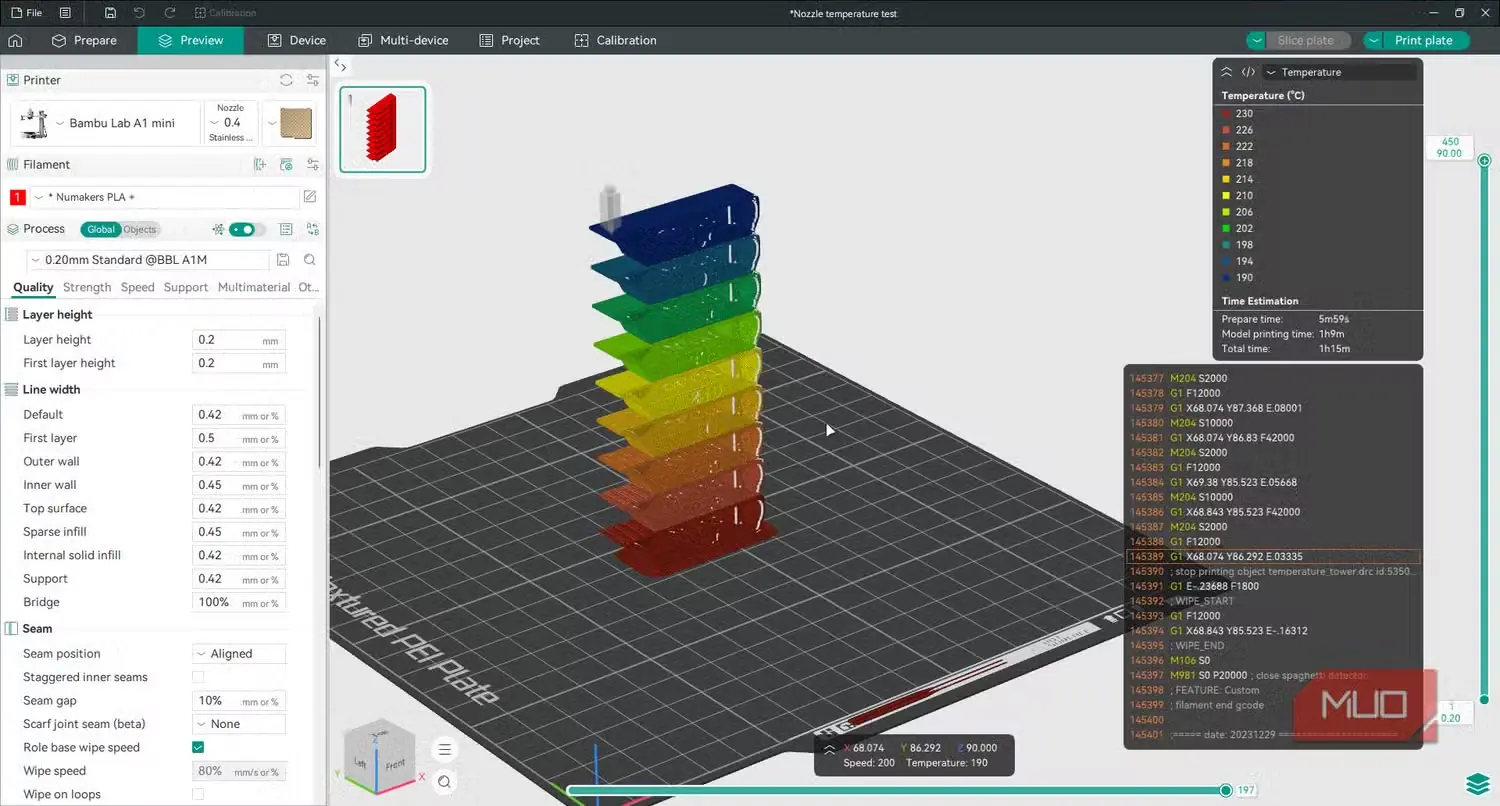
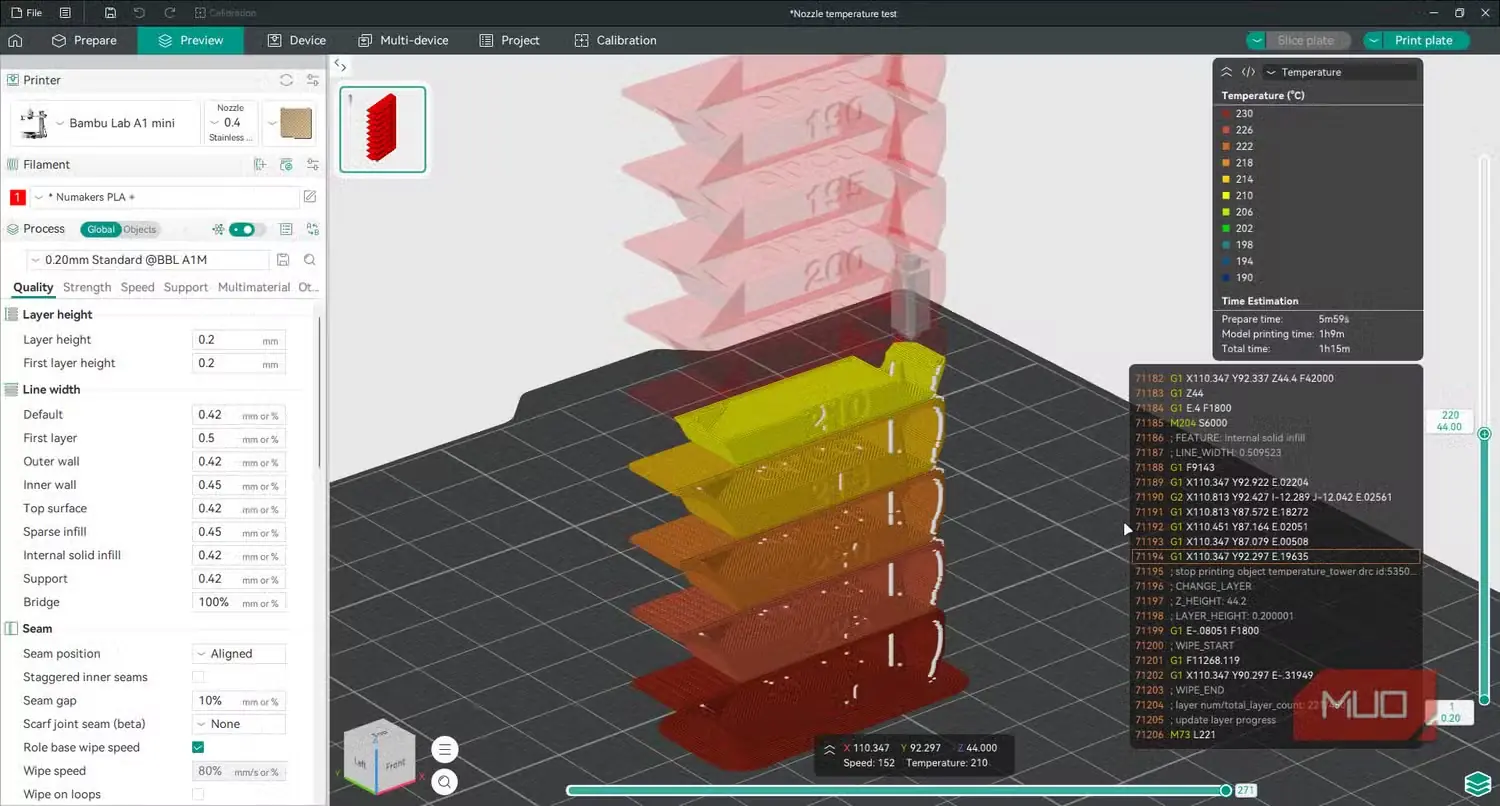
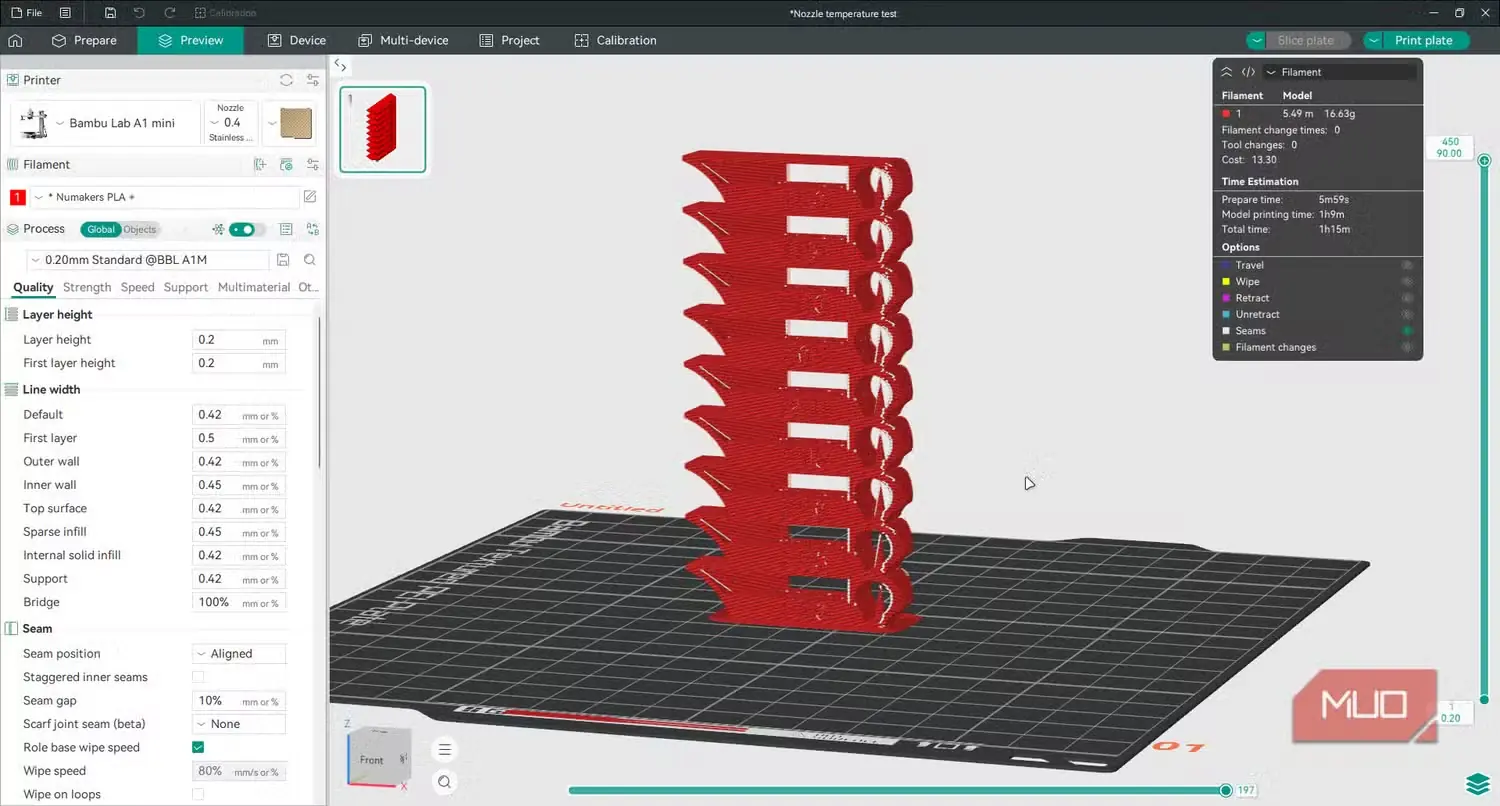
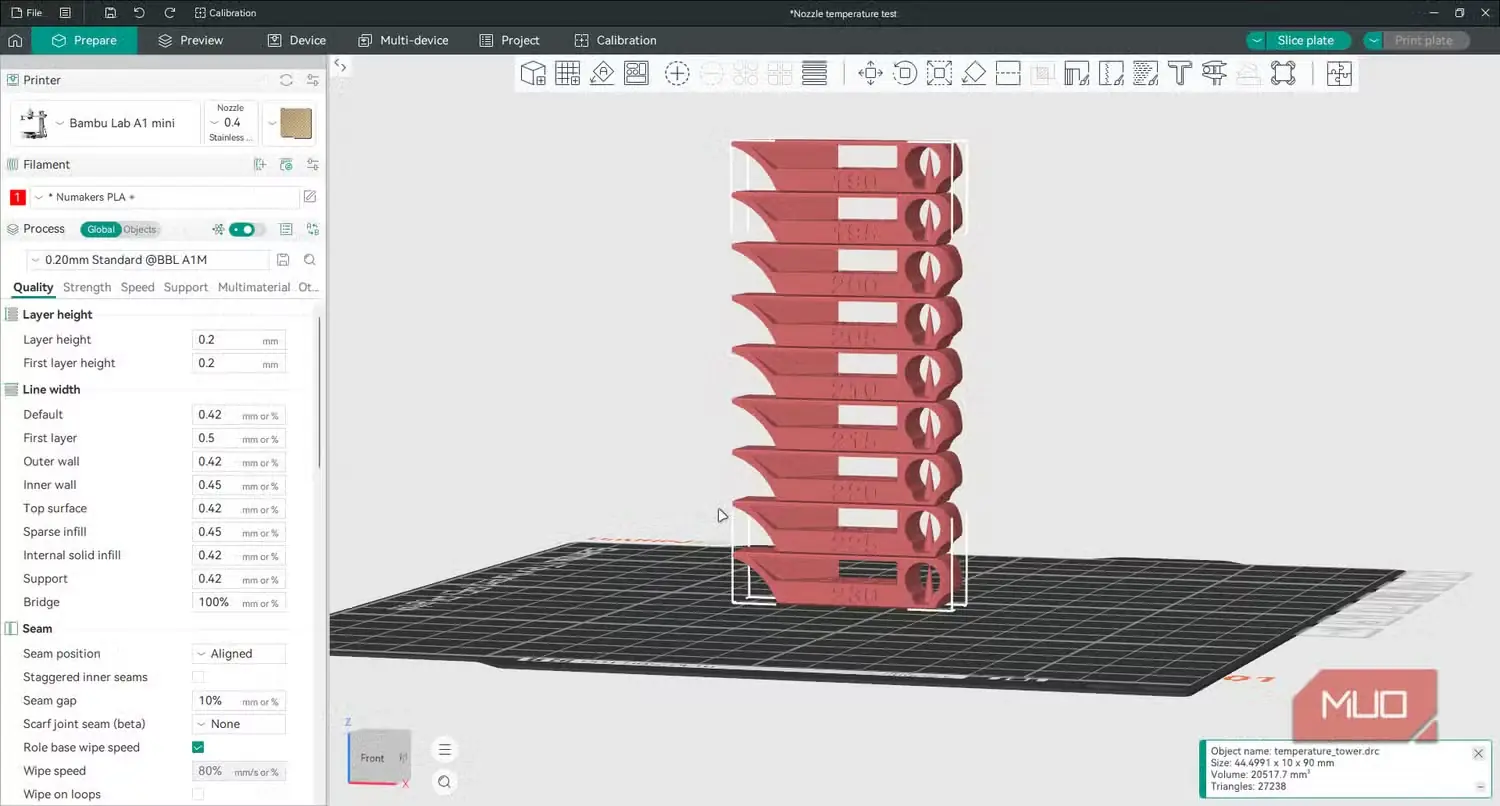
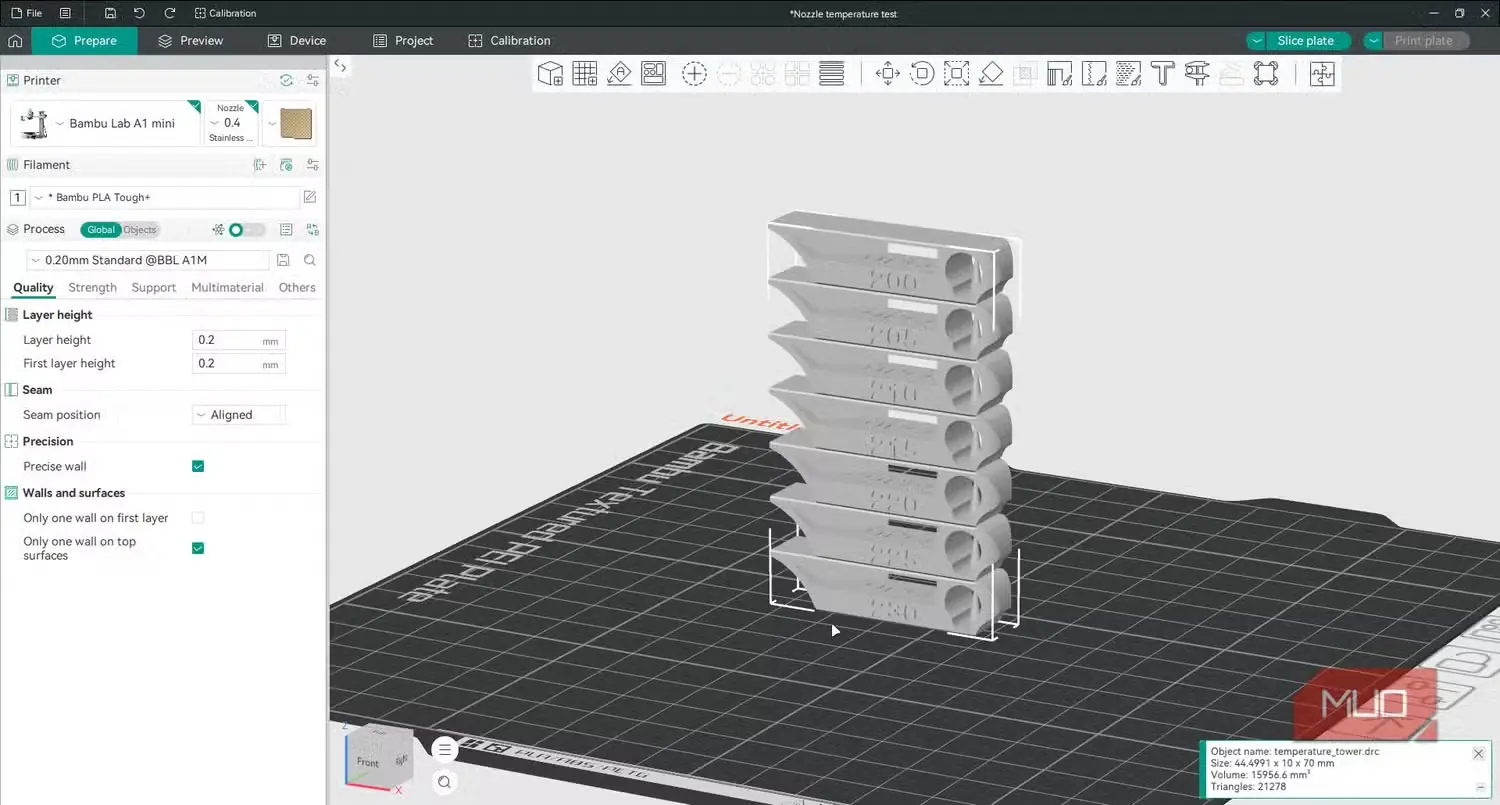
بهجای تغییر تصادفی تنظیمات، بهترین راه یافتن دمای مناسب این است که برای هر ماده یک برج دما چاپ کنید. در این آزمون، یک مدل به بخشهای برچسبخورده تقسیم میشود و همزمان با بالا رفتن چاپ، دمای نازل تغییر میکند. بهاینترتیب میتوان پلها، پیشآمدگیها، پرداخت سطح، رشتهکشی و پیوند لایهها را در شرایطی تقریباً یکسان مقایسه کرد.
تمام بازه درجشده روی هر قرقره را با گامهای ۵°C آزمایش کردم. OrcaSlicer میتواند این آزمون را بسازد و تغییرات دما را خودکار اعمال کند، اما آزمونهای مشابه را تقریباً در همه نرمافزارهای برش، از جمله Cura، PrusaSlicer، Elegoo Slicer و Bambu Studio، خواهید یافت؛ این کار با اسکریپتهای پسپردازش یا تغییر دستی G-code انجام میشود. پیش از آغاز نیز مطمئن شوید که فیلامنت کاملاً خشک است.
نکته مهم این است که همه عوامل دیگر ثابت بمانند. من از همان چاپگر، نازل، ارتفاع لایه، سرعت فن و سرعت چاپ همیشگیام استفاده کردم. در غیر این صورت، چند متغیر را همزمان میآزمودم و نتیجهای جز یافتههای نامطمئن به دست نمیآمد.
پس از چاپ برج دما، تنها بهدلیل ظاهر تمیز یک بخش، آن را انتخاب نکنید. پلزنی در خنکترین بخش PLA دقیق و تمیز بود، اما قطعه در امتداد خطوط لایهها بیشازحد آسان میشکست. هدفتان باید یافتن پایینترین دمایی باشد که همچنان خروج یکنواخت ماده و چسبندگی محکم لایهها را تضمین میکند.
دمای مناسب PLA برابر ۲۰۵°C و برای PETG برابر ۲۴۰°C بود، نه مقادیر ازپیشتنظیمشده
ده درجه خنکتر، مشکلی را حل کرد که پسکِش از پسش برنیامد
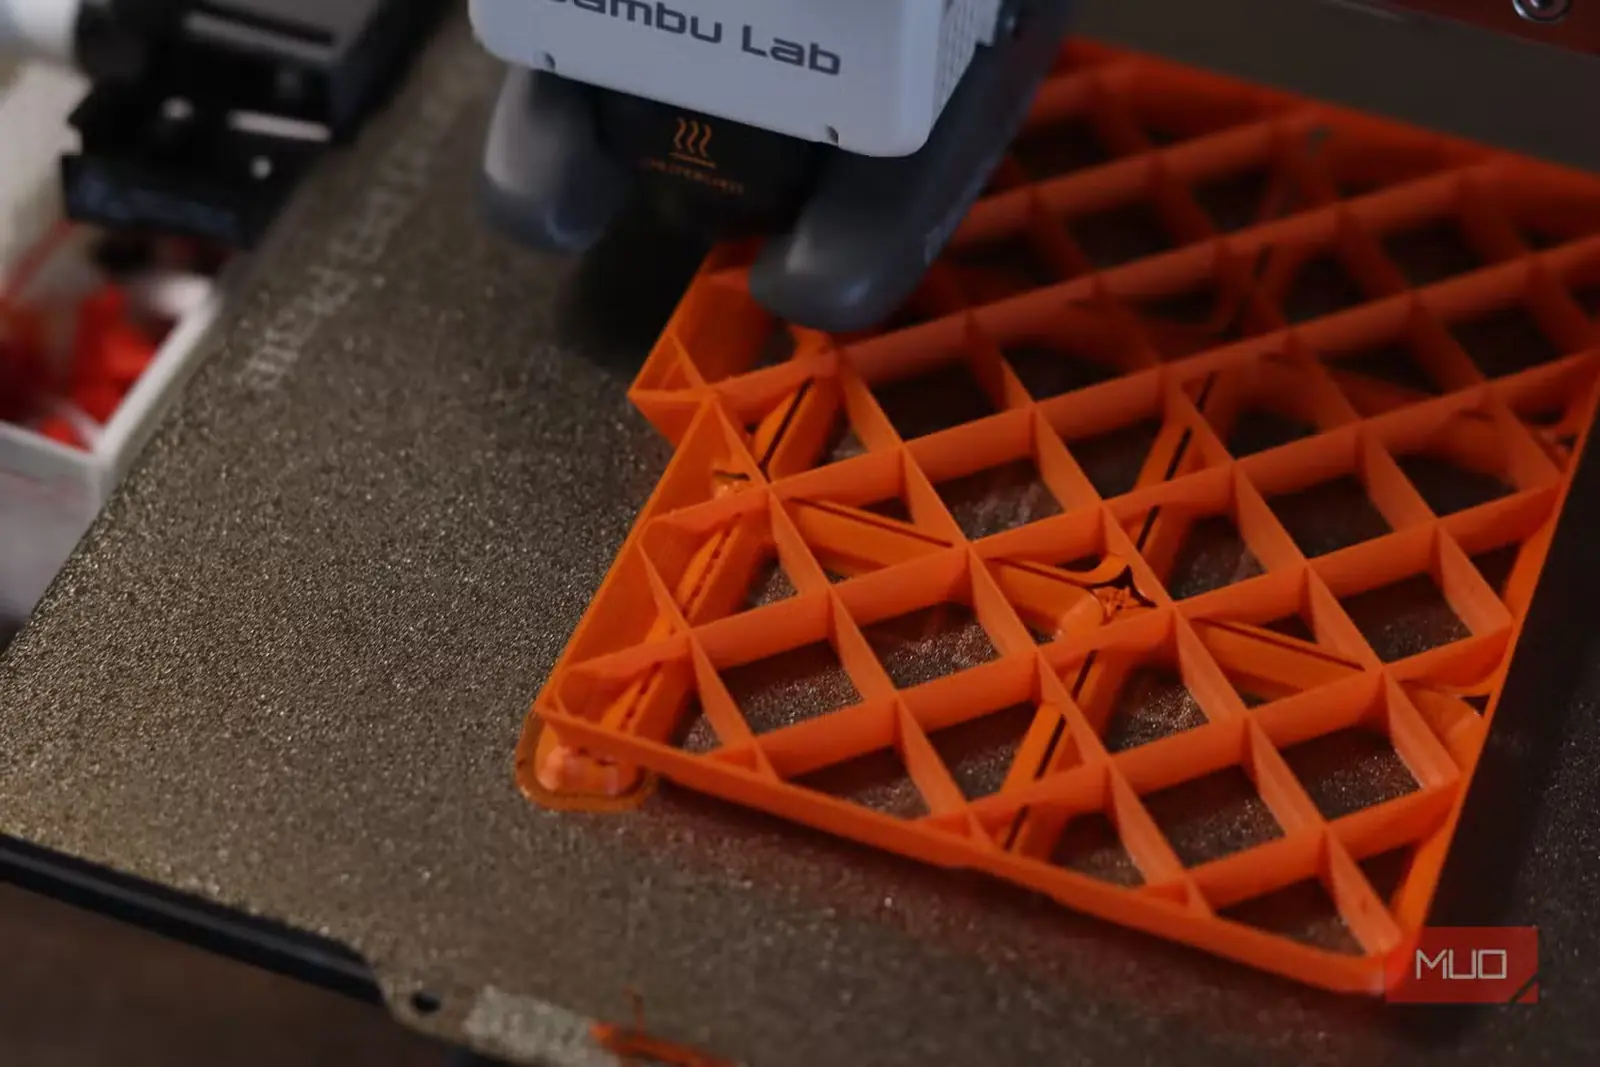
برای PLA، بسته به برند و رنگ فیلامنت، سرانجام به دمای ۲۰۵°C یا ۲۱۰°C رسیدم. دمای پایینتر، تارهای نازک را کمتر و جزئیات ظریف را دقیقتر کرد، بیآنکه استحکام لایهها بهشکل محسوسی کاهش یابد. بااینحال، دمای لایه نخست را کمی بالاتر نگه داشتم، زیرا گرمای بیشتر جریان ماده را بهبود میدهد و سطح تماس آن را با صفحه ساخت افزایش میدهد.
دمای مناسب PETG بهجای ۲۵۰°C، برابر ۲۴۰°C از آب درآمد. همین تغییر نسبتاً کوچک، بهویژه در کاهش تارکشی، بهبودی چشمگیر و ضروری پدید آورد. ماده کمتری روی نازل جمع شد، حرکتهای جابهجایی تارهای کمتری بر جا گذاشتند و نقصهای کوچک سطحی نیز بسیار کمتر شدند.
البته این مقادیر برای همه دستگاهها و شرایط یکسان نیستند. چاپگر پرسرعت، نازل بزرگتر، نازل فولادی سختکاریشده، لایههای نامعمول ضخیم یا حتی رنگ دیگری از همان فیلامنت ممکن است به دمای متفاوتی نیاز داشته باشد. تنها در راهنمای عمومی مواد Bambu Lab، بازه گسترده ۱۹۰°C تا ۲۴۰°C برای PLA و ۲۴۰°C تا ۲۷۰°C برای PETG استاندارد پیشنهاد شده است.
پلاستیک خنکتر، فراتر از پرداخت سطح را بهبود داد
تودههای کمتر، پلزنی پایدارتر و تقریباً نصفشدن چاپهای دوباره
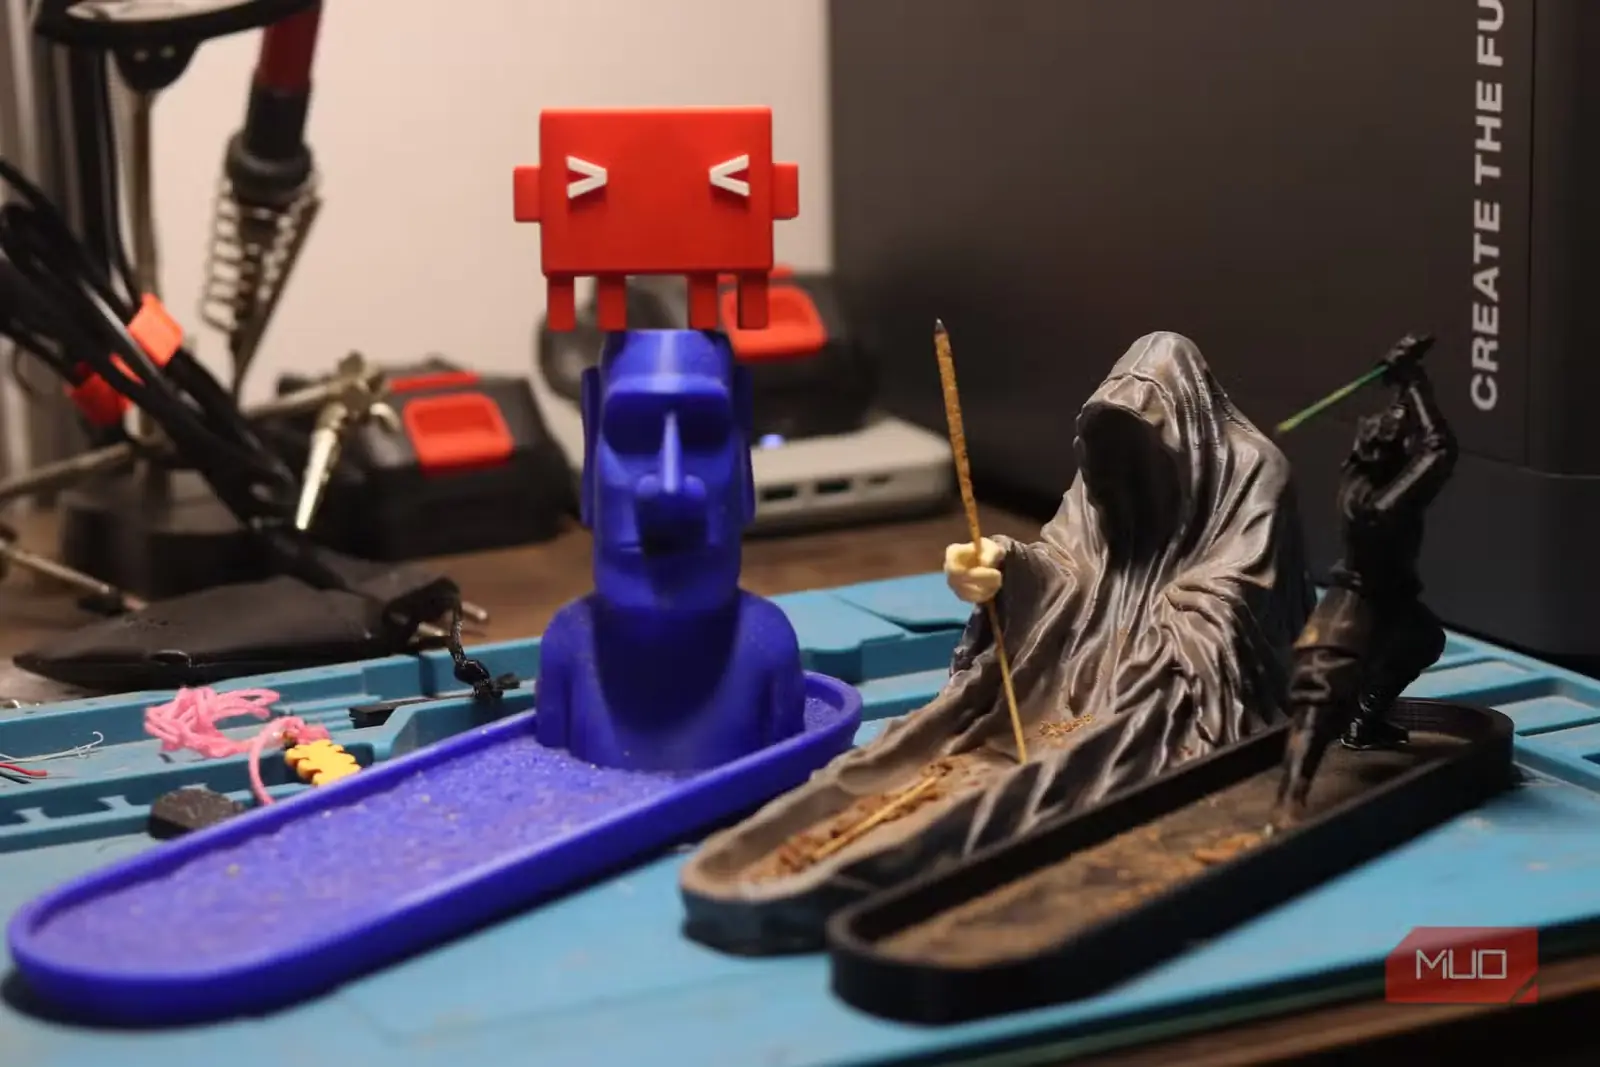
سطوح تمیزتر آشکارترین مزیت بودند، اما افزایش اطمینانپذیری اهمیت بیشتری داشت. چون ماده کمتری به نازل میچسبید، تودههای کمتری روی قطعه چاپی کشیده میشدند. پلها و بخشهای معلق رفتاری پیشبینیپذیرتر داشتند و احتمال نرمشدن یا تغییر شکل قسمتهای باریک پیش از رسیدن لایه بعدی نیز کمتر شد.
مهمتر از همه، دیگر تلاش نمیکردم دمای نادرست را با تنظیمات هرچه تهاجمیترِ پسکِش و خنککاری جبران کنم. وقتی پلاستیک بهدرستی جریان یافت، تنظیمکردن سایر بخشهای نمایه بسیار آسانتر شد. در گزارش چاپهای خودم، شمار کارهایی که به آغاز دوباره یا چاپ کامل مجدد نیاز داشتند، تقریباً به نصف کاهش یافت.
حالا هر قرقره تازه، برج دمای مخصوص خود را دارد
یک چاپ کوتاه میتواند ساعتها عیبیابی را کم کند
دیگر دمای نازل را ویژگی ثابتی نمیدانم که یکبار تنظیم شود و برای همیشه همانطور بماند. بازه پیشنهادی سازنده را نقطه آغاز قرار میدهم، یک برج دما چاپ میکنم، استحکام بخش برگزیده را میآزمایم و نتیجه را در نمایهای ویژه همان فیلامنت ذخیره میکنم.
این کار فقط به یک چاپ آزمایشی کوتاه نیاز دارد، اما میتواند جلوی ساعتها عیبیابی را بگیرد. گاهی مؤثرترین ارتقای چاپگر نه هاتاند تازه است، نه مجرای فن و نه صفحه ساخت؛ بلکه تنها تغییر یک عدد در اسلایسر است که میتواند ورق را برگرداند.
منبع: این مطلب ترجمه و بومیسازی مقالهای از MakeUseOf به قلم Yadullah Abidi است. مشاهده مقاله اصلی